Description
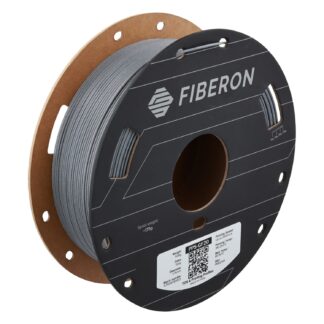
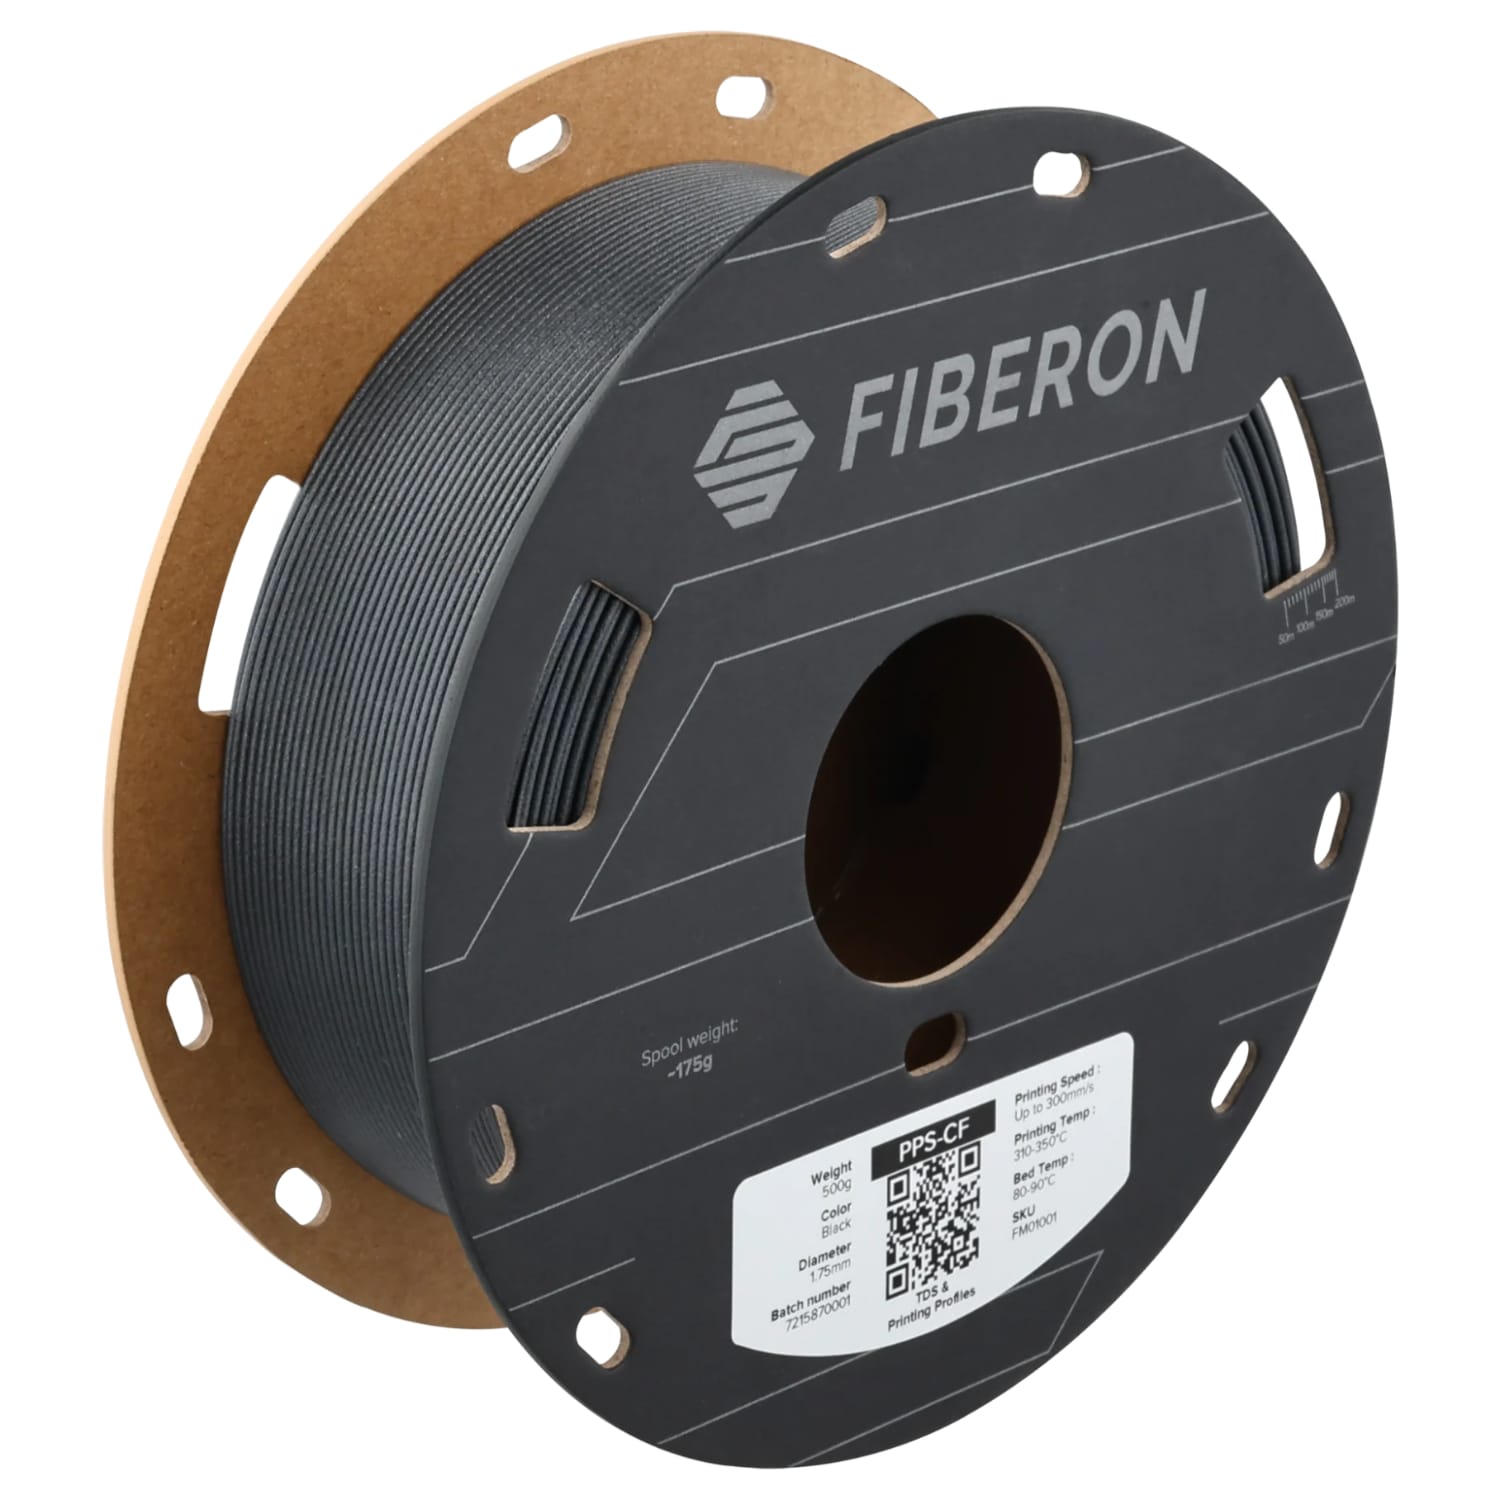
Le Fiberon PPS-CF10 de Polymaker est un filament en polysulfure de phénylène (PPS) renforcé à 10 % de fibres de carbone.
Il est destiné aux professionnels et aux utilisateurs avancés qui doivent produire des pièces fonctionnelles résistantes aux températures élevées, aux agents chimiques agressifs et aux contraintes mécaniques importantes. Malgré ses performances de niveau industriel, il reste facile à imprimer : le warping est minime et aucune chambre chauffée n’est nécessaire.
Des propriétés haute performance
- Tenue thermique élevée : température de fléchissement sous charge (HDT) de 252 °C à 0,45 MPa et de 133 °C à 1,8 MPa, après recuit.
- Rigidité remarquable : module d’Young de 5,4 GPa et résistance en flexion de 94 MPa dans le plan X-Y.
- Résistance chimique : très bonne tenue face aux produits chimiques et aux solvants agressifs.
- Classement V-0 selon UL 94 (1,5 mm) : le matériau est auto-extinguible, ce qui est un atout pour les boîtiers et les composants électriques.
- Faible reprise d’humidité : environ 0,2 % à l’équilibre (23 °C, 70 % HR), pour des propriétés stables dans le temps.
Imprimante haute température obligatoire
Le PPS-CF10 s’imprime entre 310 et 350 °C, avec une buse résistante à l’abrasion. Il n’est pas compatible avec les imprimantes 3D « standard ». Dans la gamme Prusa, il faut l’une des configurations suivantes :
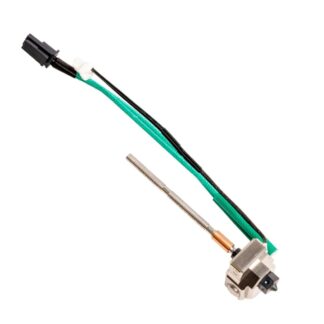
- Prusa CORE One ou CORE One L équipée du HT Hotend, qui monte jusqu’à 400 °C et est livré avec une buse trempée ObXidian 500
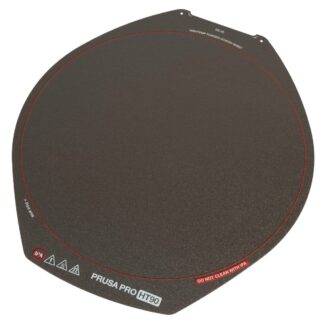
- Prusa Pro HT90
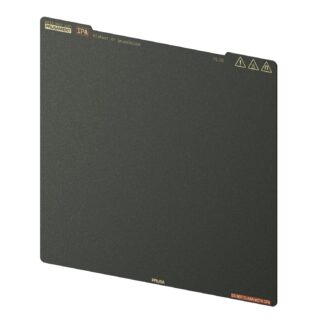
Sur ces machines, le plateau HighTemp est la surface d’impression officiellement supportée pour ce matériau : pour la CORE One et la CORE One L, ou pour la Pro HT90.
Filtration obligatoire sur CORE One
L’impression du PPS dégage des émanations et des particules ultrafines. Sur les CORE One et CORE One L, l’utilisation du système de filtration avancé est donc impérative. Ce module se monte sur la sortie d’air arrière de l’imprimante et combine un filtre HEPA et un filtre à charbon actif, qui captent les particules ultrafines et les composés organiques volatils (COV). La Prusa Pro HT90 intègre quant à elle une filtration HEPA et charbon actif d’origine.
Profils prêts dans PrusaSlicer
Des profils officiels sont intégrés à PrusaSlicer. Sélectionnez « Fiberon PPS-CF » pour les CORE One équipées du HT Hotend, ou « Fiberon PPS-CF10 » pour la Pro HT90. Vous bénéficiez ainsi de réglages testés (températures, vitesse, ventilation, rétraction). À titre de référence, Polymaker recommande un plateau chauffé à 80–90 °C, le ventilateur éteint, une chambre à température ambiante et une vitesse allant jusqu’à 300 mm/s.
Le recuit : nécessaire pour les meilleures performances
Le PPS est un polymère semi-cristallin. À la sortie de l’imprimante, la pièce n’a pas encore atteint sa cristallinité complète, et donc pas encore sa pleine résistance à la chaleur. Polymaker recommande un recuit de 16 heures à 125 °C, dans un four à température stable. Les valeurs de la fiche technique sont d’ailleurs mesurées sur des éprouvettes recuites. Les tests de retrait du fabricant montrent une variation dimensionnelle inférieure à 0,1 mm sur une cote de 40 mm lors du recuit, ce qui préserve la précision des pièces.
Conseils d’utilisation
Stocker et imprimer le filament au sec, idéalement sous 20 % d’humidité relative. S’il a été exposé à l’humidité, le sécher 10 h à 100 °C. Le filament est cassant sur la bobine. Prévoyez un trajet court et direct jusqu’à l’extrudeur, sans courbures serrées.
PPS-CF10 ou PPS-GF20 ?
Le PPS-CF10 est le plus rigide des deux (module d’Young de 5,4 GPa contre 4,6 GPa). Il offre aussi une HDT légèrement supérieure, une densité plus faible pour des pièces plus légères, et une variation dimensionnelle minime lors du recuit. Le PPS-GF20 présente une meilleure résistance en flexion et aux chocs, ainsi que des propriétés d’isolation électrique documentées, ce qui en fait le meilleur choix pour les boîtiers et supports de composants électriques.
Applications typiques
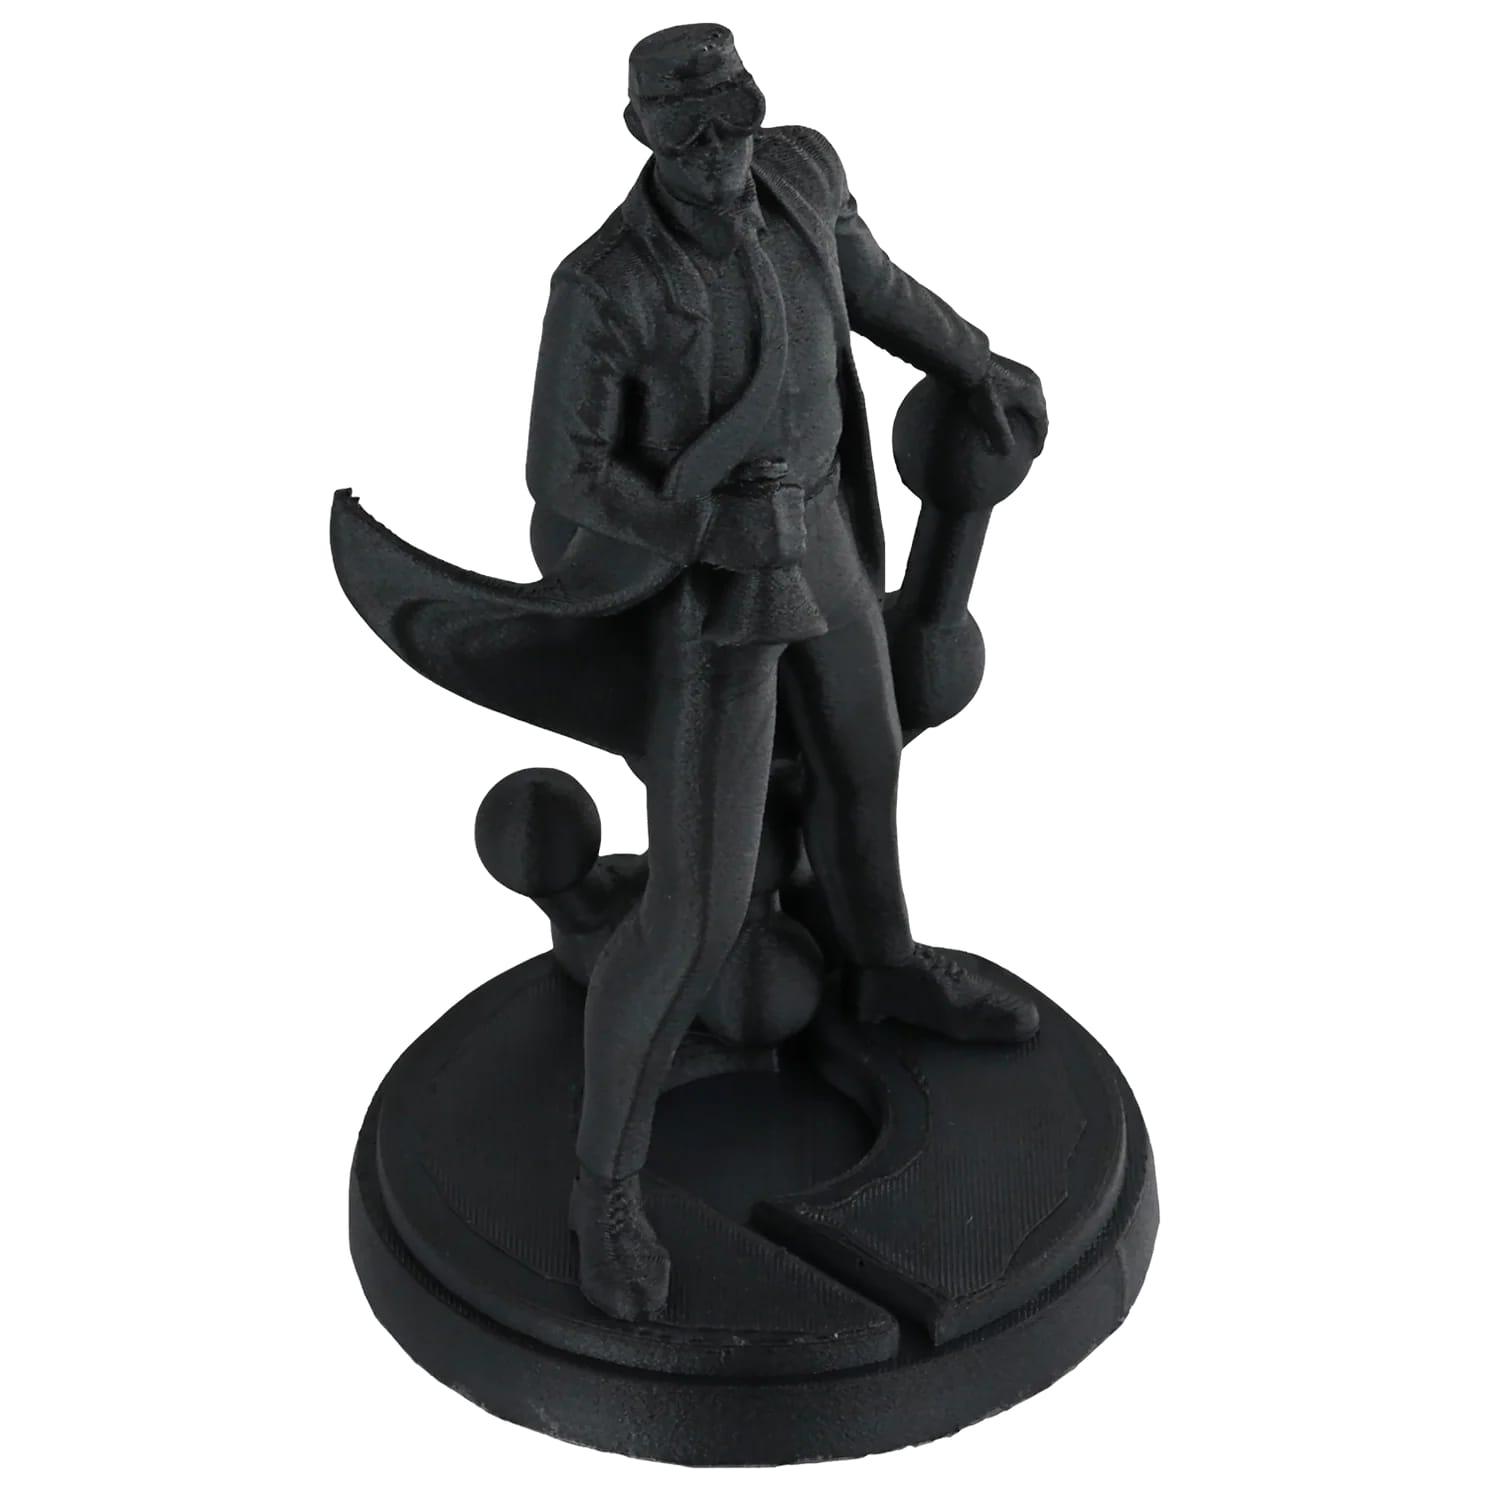
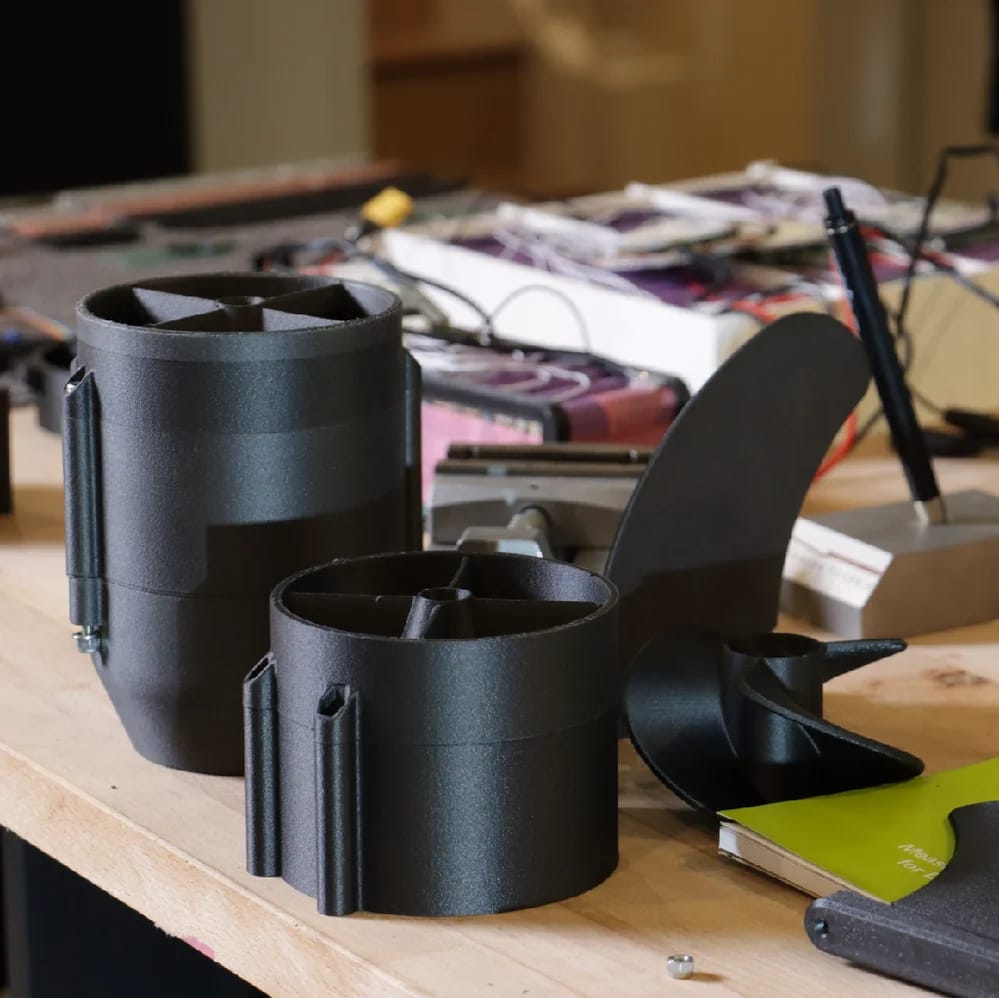
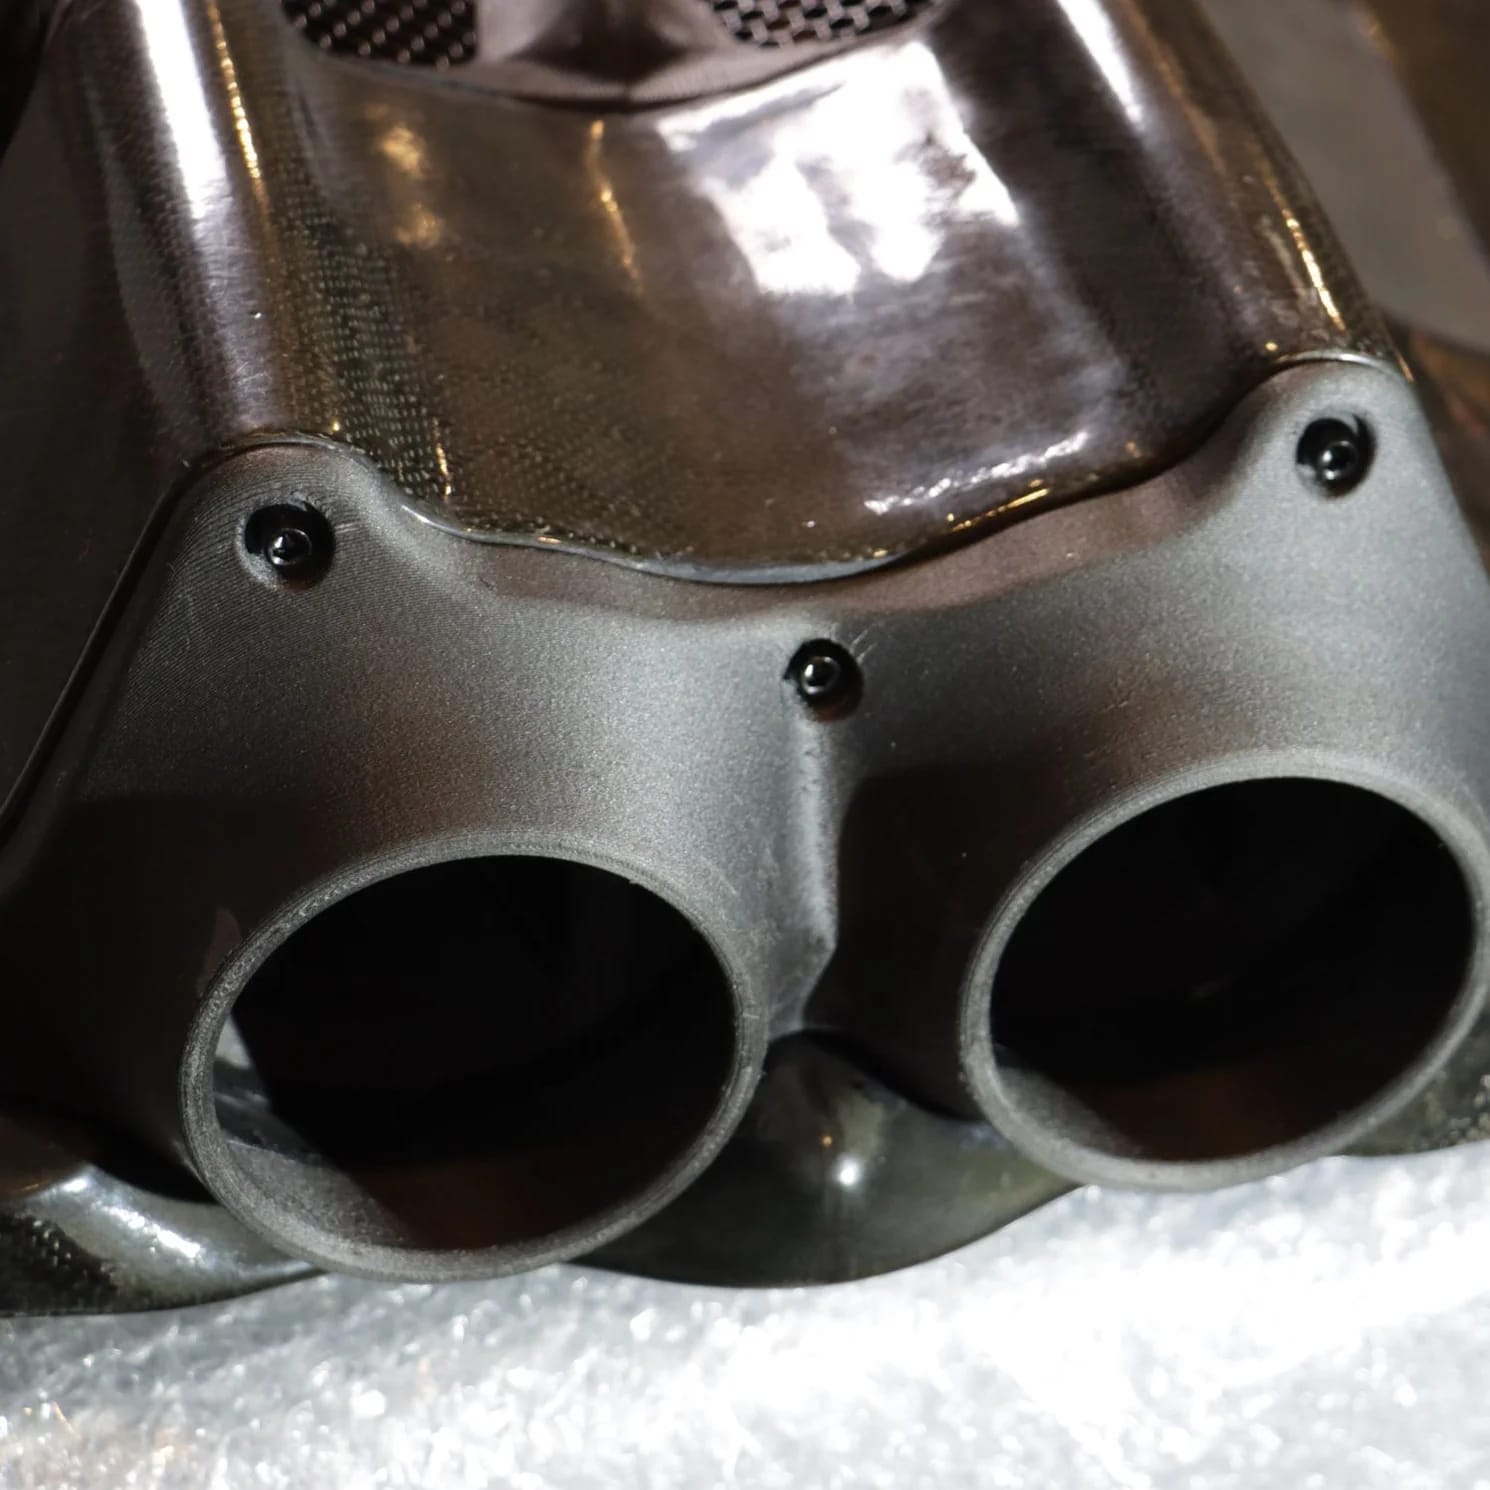
Le PPS-CF10 convient aux pièces fonctionnelles et d’usage final, aux composants pour l’automobile et l’aéronautique, aux boîtiers électriques, ainsi qu’aux gabarits et outillages exposés à la chaleur ou aux produits chimiques.