Description
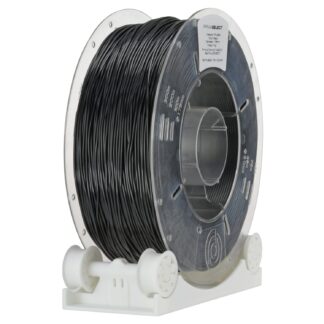
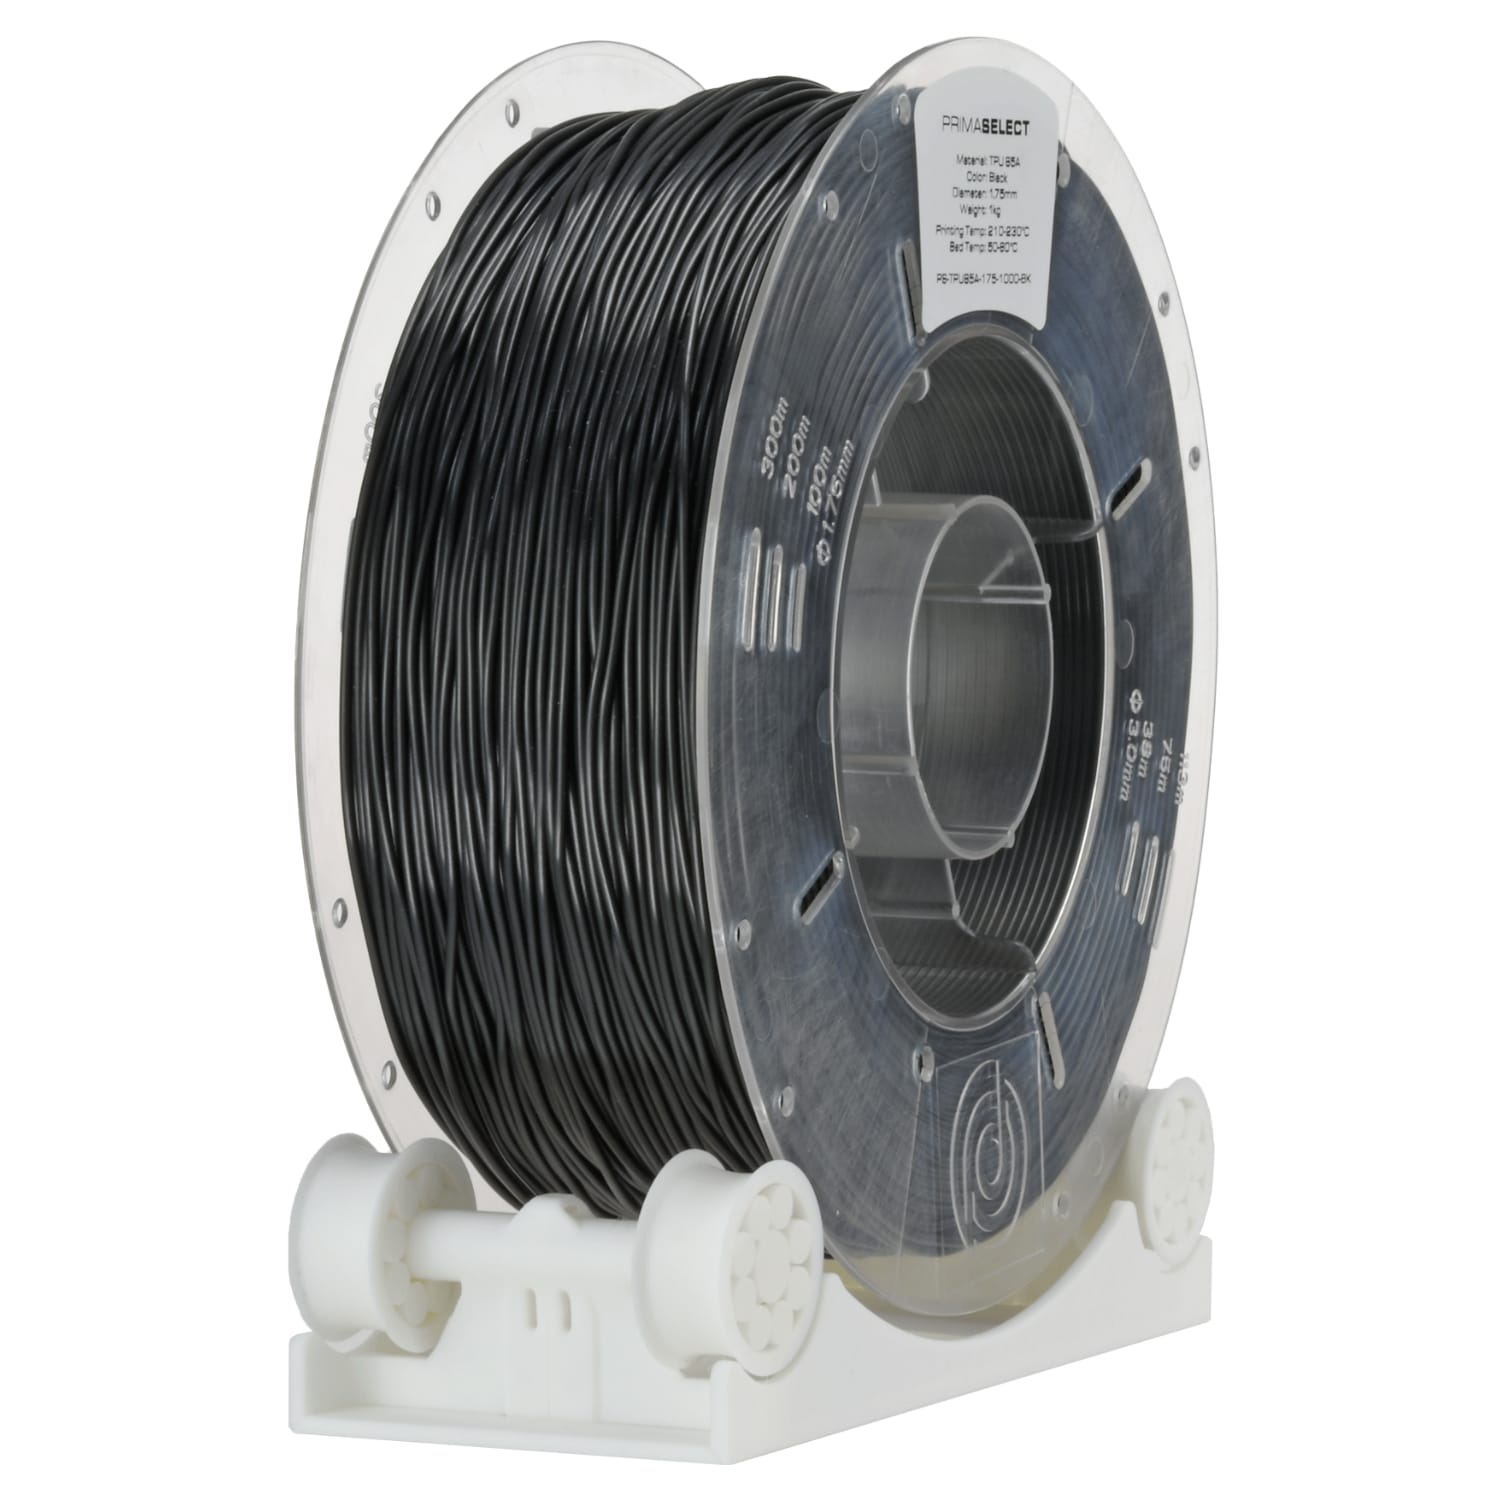
PrimaSelect TPU 85A — le vrai flexible
Le PrimaSelect TPU 85A est un polyuréthane thermoplastique de qualité industrielle, positionné à l’extrémité souple du spectre. Avec une dureté de 85 Shore A, il se comporte comme un élastomère : on le plie, on l’étire, on le comprime, et il revient à sa forme. La sensation en main évoque un joint d’étanchéité ou une semelle de chaussure, pas une coque rigide.
85A, 95A ou 98A : lequel choisir ?
Tout se joue sur la dureté. Le TPU 98A est un semi-flex qui garde sa forme sous charge, le TPU 95A est le compromis polyvalent. Le 85A, lui, est franchement mou : son allongement à la rupture de 1340 % le place dans une autre catégorie. C’est le matériau à choisir quand la pièce doit absorber, amortir ou épouser une forme, au prix d’une impression plus exigeante.
Applications typiques
Joints et membranes d’étanchéité, silentblocs et amortisseurs, semelles et orthèses, poignées et revêtements antidérapants, soufflets, bouchons, pare-chocs de robots, pièces textiles et accessoires de mode. Comme pour tout TPU, le taux de remplissage module la souplesse finale : un remplissage gyroïde à 15 % donne une pièce franchement compressible, 60 % une pièce nettement plus ferme.
Caractéristiques
- Diamètre : 1,75 mm
- Poids net : 1 kg
- Dureté : 85 Shore A
- Densité : 1,11 g/cm³ (ISO 1183)
- Résistance à la traction : 13 MPa (ISO 527)
- Allongement à la rupture : 1340 % (ISO 527)
- Température de buse : 210 à 230 °C
- Plateau : 50 à 80 °C
- Vitesse recommandée : 20 à 50 mm/s
- Ventilation : jusqu’à 100 %
- Excellente résistance à l’abrasion, aux huiles, aux graisses et à de nombreux solvants
Bon à savoir : réussir l’impression du 85A
Un TPU aussi souple demande un entraînement contraint sur toute sa longueur : un extrudeur direct drive est vivement recommandé, et un chemin de filament trop large provoquera du flambage. Commencez bas en vitesse — autour de 20 à 25 mm/s — et réduisez fortement la rétraction, voire supprimez-la. N’imprimez pas le TPU directement sur une plaque PEI lisse : l’adhérence y est excessive et vous risquez d’arracher le revêtement. Préférez une plaque satinée, avec au besoin la colle Magigoo Pro Flex, formulée pour les flexibles.
Stockage au sec et séchage : un point critique
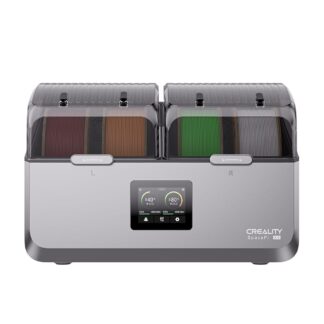
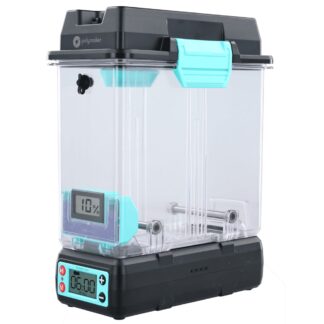
Le TPU est fortement hygroscopique. Un filament humide se trahit immédiatement : crépitements dans la buse, bulles de vapeur, surface rugueuse, extrusion irrégulière et pièces bien plus fragiles. Séchez la bobine avant toute impression, puis conservez-la en contenant hermétique avec dessiccant. Un sécheur dédié est nettement préférable au four ménager : température régulée et humidité évacuée. Idéalement, imprimez directement depuis le sécheur. Découvrez notre gamme de sécheurs et de solutions de stockage, dont le Creality SpacePi X4 (jusqu’à 4 bobines) et le Polymaker PolyDryer.